特注EVAフォーム加工サービス:完全ガイド
- Damao Tech
- EVAフォーム
- 22 May, 2025
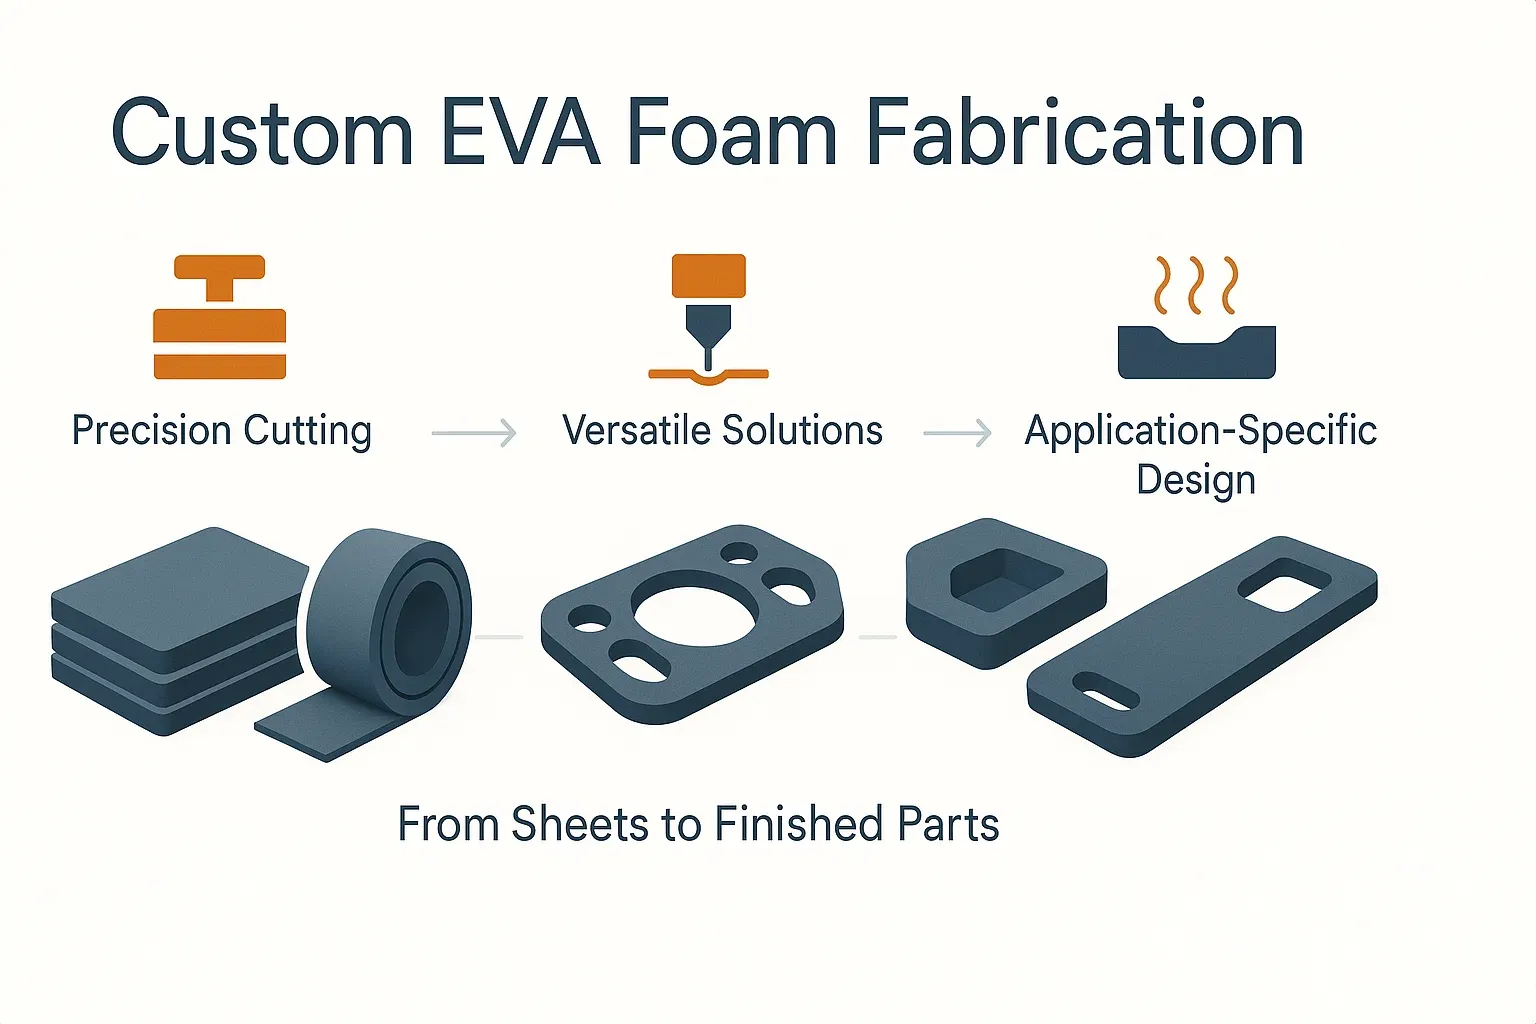
当社の特注EVAフォーム加工サービスは、技術的な材料データを、産業・消費者市場向けの用途特化型部品へと変換します。先進的な製造技術を活用し、エンジニアの部品設計を重量、耐久性、コスト効率の観点から最適化するお手伝いをします。
Damaoでの経験から、加工方法の選択こそが生産効率の主要な決定要因であることが分かっています。単一の試作であれ大量生産であれ、プロジェクトの規模に合わせて工程を選定することで、技術的なボトルネックを防ぎ、材料の無駄を削減できます。利用可能な材料グレードの基礎知識については、EVAフォームのメインページをご覧ください。
生産数量と価値の選定マトリクス
生産数量対価値マトリクスは、調達担当者が生産規模に基づいて最も経済的な加工方法を選択するための技術的意思決定フレームワークです。このしきい値を理解することで、小ロットでの過剰な金型投資を防ぎ、大量生産時の高額な労働コストを削減できます。
| 生産数量 | 推奨方法 | 金型費用 | 主な利点 |
|---|---|---|---|
| 1〜100個 | CNCルーティング | ゼロ | 迅速な試作 |
| 100〜1,000個 | ウォータージェット/CNC | 低 | 高い複雑性への対応 |
| 1,000〜10,000個以上 | 型抜き加工 | 中 | 最低の単位コスト |
| 3Dの複雑部品 | 熱成形 | 高 | 人間工学的な造形 |
先進的なCNCルーティング機能
CNC(コンピュータ数値制御)ルーティングは、コンピュータ制御の回転ビットを使用してEVAフォームを高精度に彫刻するダイレス加工プロセスです。従来の方法とは異なり、CNCでは**「ブラインドポケット」や「多段深度ステップ」**が可能です。これらは、高級な工具整理システムや複雑な機器インサートに不可欠な機能です。
- ブラインドポケット: フォームシートを貫通せずに彫り込まれた凹み。
- ベベル(斜め)エッジ: 家電製品包装のフィット感と仕上がりを向上させる、特定の角度プロファイル。
- 可変深度: 単一のフォームトレイ内で、高さの異なる品物を固定する能力。
CNCルーティングは物理的なダイスではなくデジタルのCAD/CAMファイルに依存するため、設計変更は数分で反映できます。このため、試作段階で仕様が確定していく反復設計サイクルに理想的な選択となります。
型抜きの損益分岐点
型抜き加工は、スチールルールダイスを使用してEVAフォームシートから形状を打ち抜く高速の機械プロセスです。このプロセスは特注金型への先行投資を必要としますが、**「型抜き損益分岐点」**とは、低い単位コストが初期セットアップ費用を上回り始める生産数量のことです。
標準的なガスケットやインサートの場合、この転換点は通常約1,000個です。この数量を超えると、ダイスプレスの瞬間的な「クッキー型」動作は、CNCビットやウォータージェットヘッドの線形移動速度より大幅に速くなります。最良のROI(投資対効果)を得るには、製品設計が検証され、生産数量が安定した時点で型抜き加工に移行してください。
試作から量産までのロードマップ
技術的ロードマップは、デジタルの概念から量産部品への円滑な移行を保証します。以下のステップに従うことで、高額なミスのリスクを減らし、最終部品がすべての安全性・性能基準を満たすことを確実にします。
- デジタルCADレビュー: 技術図面を確定し、すべての重要寸法と公差を検証します。
- ダイレス試作: CNCルーティングを使用して初回サンプルを制作し、物理的な検証を行います。
- 検証と調整: 最終組立で試作品をテストし、必要に応じてデジタルファイルを調整します。
- 金型製作: 実地試験の結果が良好であれば、物理的なダイスまたは金型に着手します。
- 本格量産: 生産数量マトリクスで特定した最も費用対効果の高い方法で生産を実行します。
特注仕上げと組立オプション
プロフェッショナルな加工サービスは、単純な切断にとどまりません。機能的または美的な仕上げを追加することで、EVAフォーム部品の実用性とブランド認知度を高められます。
- ラミネート(貼合): EVAフォームをファブリック、プラスチック、感圧性接着剤(PSA)と貼り合わせます。
- レーザー彫刻: フォーム表面に恒久的なロゴ、説明書き、識別コードを追加します。
- エッジ仕上げ: 産業機械用途での引っかかりを防ぐため、エッジを平滑化または「スキービング(薄削り)」します。
技術力でパートナーシップを
Damaoでは、プロジェクトを精密に実行するために必要な技術的知見と先進的な加工能力を提供しています。私たちは、すべての特注プロジェクトにおいて材料の使用効率を最適化し、廃棄物を削減することを誇りとしています。
特注プロジェクトを始める準備はできましたか?今すぐDamaoにご連絡ください。加工要件についてご相談いただき、エンジニアリングチームによる技術コンサルテーションをご依頼ください。材料オプション、密度範囲、主要な製造能力については、特注EVAフォームメーカーのページからご覧ください。