EVAフォームのきれいな切り方:カッター・ホットカッター・CNC・断面仕上げ
- Damao Tech
- EVAフォーム
- 30 Jul, 2025
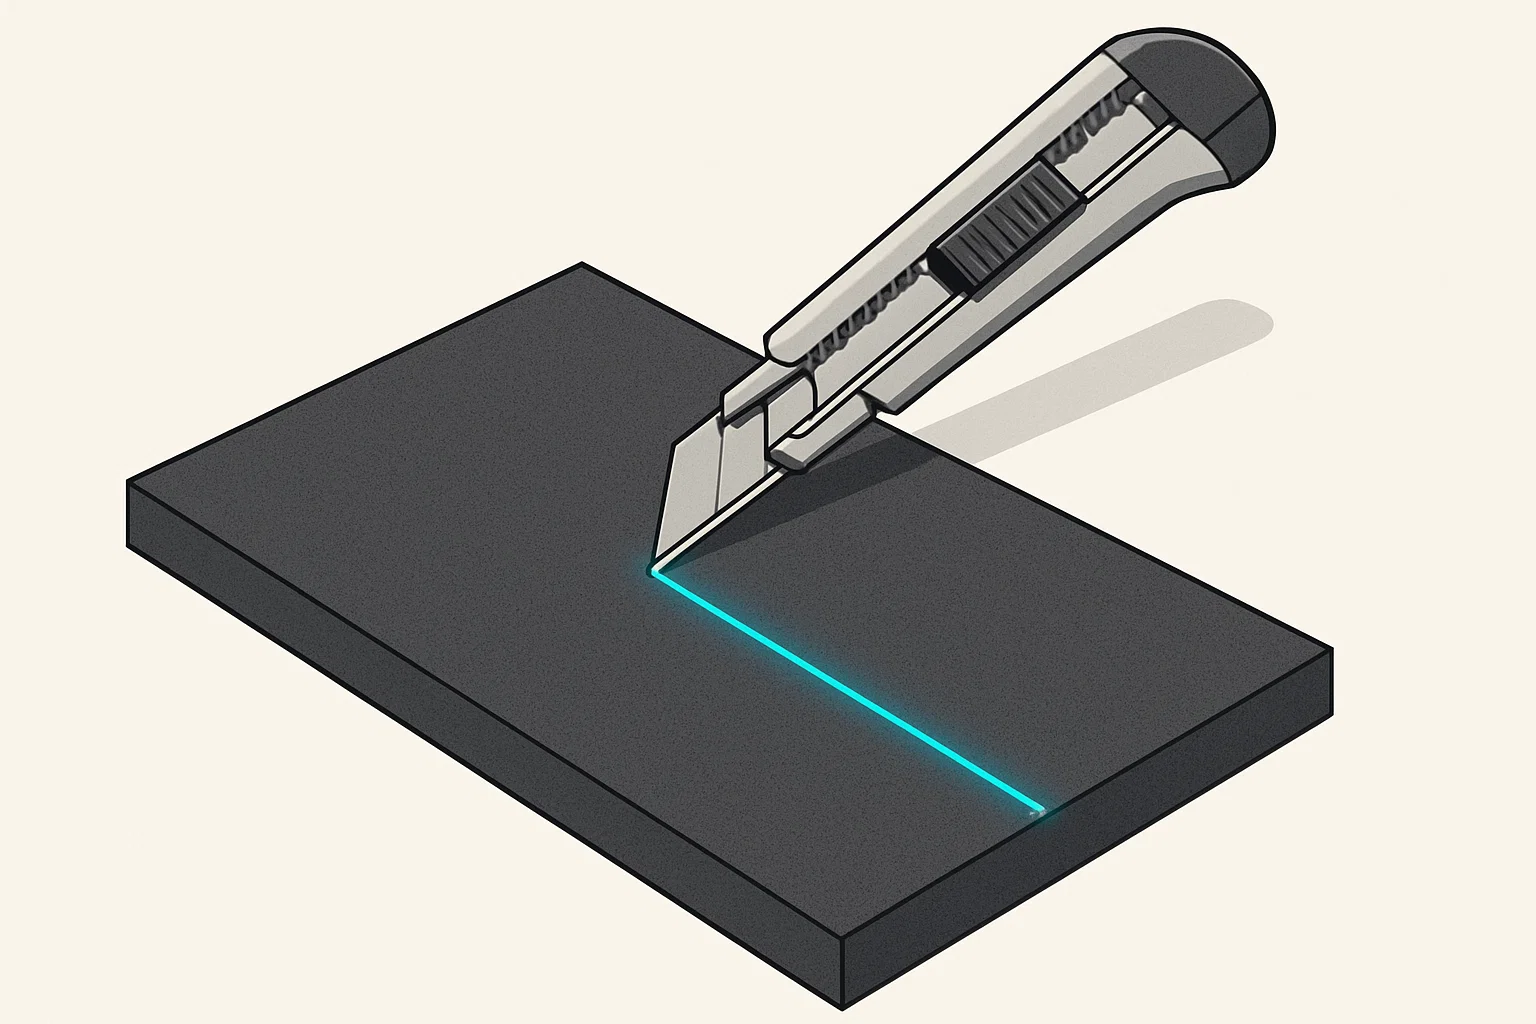
EVAフォームをきれいに切るには、10mm未満のシートには刃の鋭い折り刃式カッターナイフ、カーブに滑らかで密封された断面を出すにはホットカッター、20mmを超える厚みにはバンドソーを使います。重要なテクニックは「複数回カット方式」です。一度で刃を押し通すのではなく、まず軽く線に傷を付け、回を重ねるごとに深く切っていきます。この工夫ひとつで、EVAフォームの断面を台無しにする引き裂きや引っかきの9割を防げます。
コスプレのアーマーづくり、特注ケースのインサート、B2B製品の試作など、目的を問わず、このガイドでは完璧なEVAフォームのカットに必要な道具、切断技術、仕上げ工程を順に解説します。
道具の比較:切断方法の選び方
下の表は、材料の厚み、精度、用途別に、EVAフォームの切断に最適な道具を整理したものです。
| 道具 | 推奨厚み | 精度 | 最適な用途 | 長所 | 短所 |
|---|---|---|---|---|---|
| カッターナイフ(折り刃式) | 10mm未満 | 高 | 直線カット、型紙どおりの切断 | 安価で入手しやすく、非常に鋭い | 刃が鈍くなりやすく、カーブは苦手 |
| ホットカッター | 5〜25mm | 中〜高 | カーブの面取り、複雑なディテール | 切りながら断面を自動的に溶かして密封 | 発煙があり、切断速度が遅い |
| バンドソー/糸のこ盤 | 20mm超 | 中 | 厚手シート、ブロックの切り出し | 大きな塊の切断に優れ、高速 | わずかに粗い仕上がりになり、安全上の注意が必要 |
| CNCルーター | 厚み不問 | 超高精度 | 工業用インサート、3Dミリング | 完全な再現性、自動化 | 段取りコストが高く、CADデータが必要 |
| レーザーカッター | 1〜15mm | 超高精度 | 複雑なロゴ、ガスケット | 非常にきれいな切断面、断面の密封 | 淡い色には焦げ跡、排煙対策が必要 |
道具ごとの注意点と準備
作業を始める前に、選んだ道具に合わせてパラメータと作業手順を調整してください。
1. 手動カッター(カッターナイフ・デザインナイフ)
- 切れ味がすべて: EVAフォームは研磨性が高く、鋼の刃はわずか数フィート切るだけで鈍ります。折り刃式カッターナイフの使用を強くお勧めします。刃がフォームを引っ掛けたり押しつぶしたりし始めたら、すぐに古い刃を折り進めてください。
- 安全: 必ず手元から遠ざかる方向に切り、指ガード付きの金属製安全定規を使用してください。
2. ホットカッター
- 煙の対策: EVAフォームを加熱すると、酢酸の蒸気や加工残留物が発生します。必ず粉塵・蒸気対応のレスピレーターを着用し、換気の良い場所またはドラフトチャンバー内で作業してください。
- 滴下の危険: 刃を無理に押し込まないでください。熱でポリマーを溶かします。急ぐとプラスチックが溜まり、切れ目に沿って乱れた不均一な滴が発生します。
3. CNCルーター(工業用ケースインサート向け)
- 速度設定: フォームを溶かさないために、高い主軸回転数(18,000〜24,000 RPM)を保ちつつ、送り速度は速めに設定します。
- 工具: 上向き螺旋のシングルフルート超硬ビットを使用してください。フォームの切り屑を溝からきれいに排出し、主軸への巻き付きや詰まりを防げます。
4. レーザーカッター
- 排煙: レーザーにアクティブな排気装置が付いていることを確認してください。EVAを燃焼させると水素ガスと酢酸が発生し、放置するとレーザー光学系を腐食することがあります。
- TPE共重合ブレンドは避ける: 純粋なEVAはCO2レーザーできれいに切れますが、酢酸ビニルを多く含む低品質ブレンドや塩素系添加剤入りの材料は激しく焦げることがあります。
ステップバイステップ:完璧なカットのためのテクニック
適切な道具を揃えるのは戦いの半分にすぎません。仕上がりを真に左右するのはテクニックです。
- 線をはっきりマークする: フォームの上でよく映えるシルバーのペンや細字マーカーを使用します。刃が誤ってなぞってしまう恒久的な溝を作らないよう、軽く押すだけにします。
- カッティングマットを使う: 作業面を保護し、刃を鋭く保つため、必ず自己修復タイプのカッティングマットの上で切ります。直線を切るときは、ガイドに丈夫な金属定規を使ってください。
- 「複数回カット」方式をマスターする: 一度の深いカットで貫通させようとせず、複数回の浅いカットに分けます。
- 1回目: 軽い力で線に傷を付けます。これが刃のガイド溝になります。
- 2回目以降: 傷を付けた線に沿って、フォームをきれいに貫通するまで回ごとにわずかに力を強めます。
- 刃の角度: 標準的なバット継ぎ目では、刃を完全な90度に保ちます。面取りの縁では、45度の角度を一貫して維持します。
- カーブは丁寧に: カーブを切るときは、カッターの角度を変えようとするのではなく、EVAフォームの側を刃の方向へ動かします。こうすることで制御しやすくなり、より滑らかな弧になります。
プロ仕様の断面仕上げ:鏡面のように滑らかな縁にする方法
カット面がわずかに粗い場合でも、次の仕上げ工程で、工場出荷のようなプロフェッショナルで滑らかな縁を簡単に取り戻せます。
- サンディング(乾式・湿式): 回転工具(ドレメルなど)に細目のサンディングドラム(120〜240番)を付けて、縁を整形・丸めます。摩擦でフォームを溶かさないよう、回転速度は低め(10,000 RPM未満)に設定してください。
- ヒートシーリング: サンディング後、ヒートガン(200〜300°Cに設定)を切断面から3〜5インチの距離でゆっくり動かします。ヒートガンの熱でサンド面の微細な気孔が溶けて密封され、塗装や接着に最適な、滑らかで光沢のある非多孔質の皮膜ができます。
よくあるご質問
EVAフォームを初めて切る場合、最適な道具は?
初心者には折り刃式カッターナイフが最適な出発点です。手頃で入手しやすく、10mm未満のシートで基本となる「複数回カット」方式を身に付けられます。
カッターでフォームが裂けるのを防ぐには?特に角の部分は?
裂けの原因は、刃の鈍りか過度な下向きの圧力です。新しい刃に交換してください。鋭い角では、刃を角の一点で回そうとしないでください。代わりに、交差する2本の線のどちらも角を通り越して切ると、不要部分がきれいに外れます。
非常に厚いEVAフォーム(1インチ超)を自宅で切れますか?
はい。バンドソーがなければ、長くて丈夫なカッター刃(折り刃式ではないもの)を使用します。刃に潤滑剤(食器用洗剤やワックスを1滴など)を塗り、貫通するまで5〜8回の浅く制御されたカットを重ねてください。
EVAフォームの密度は切断に本当に影響しますか?
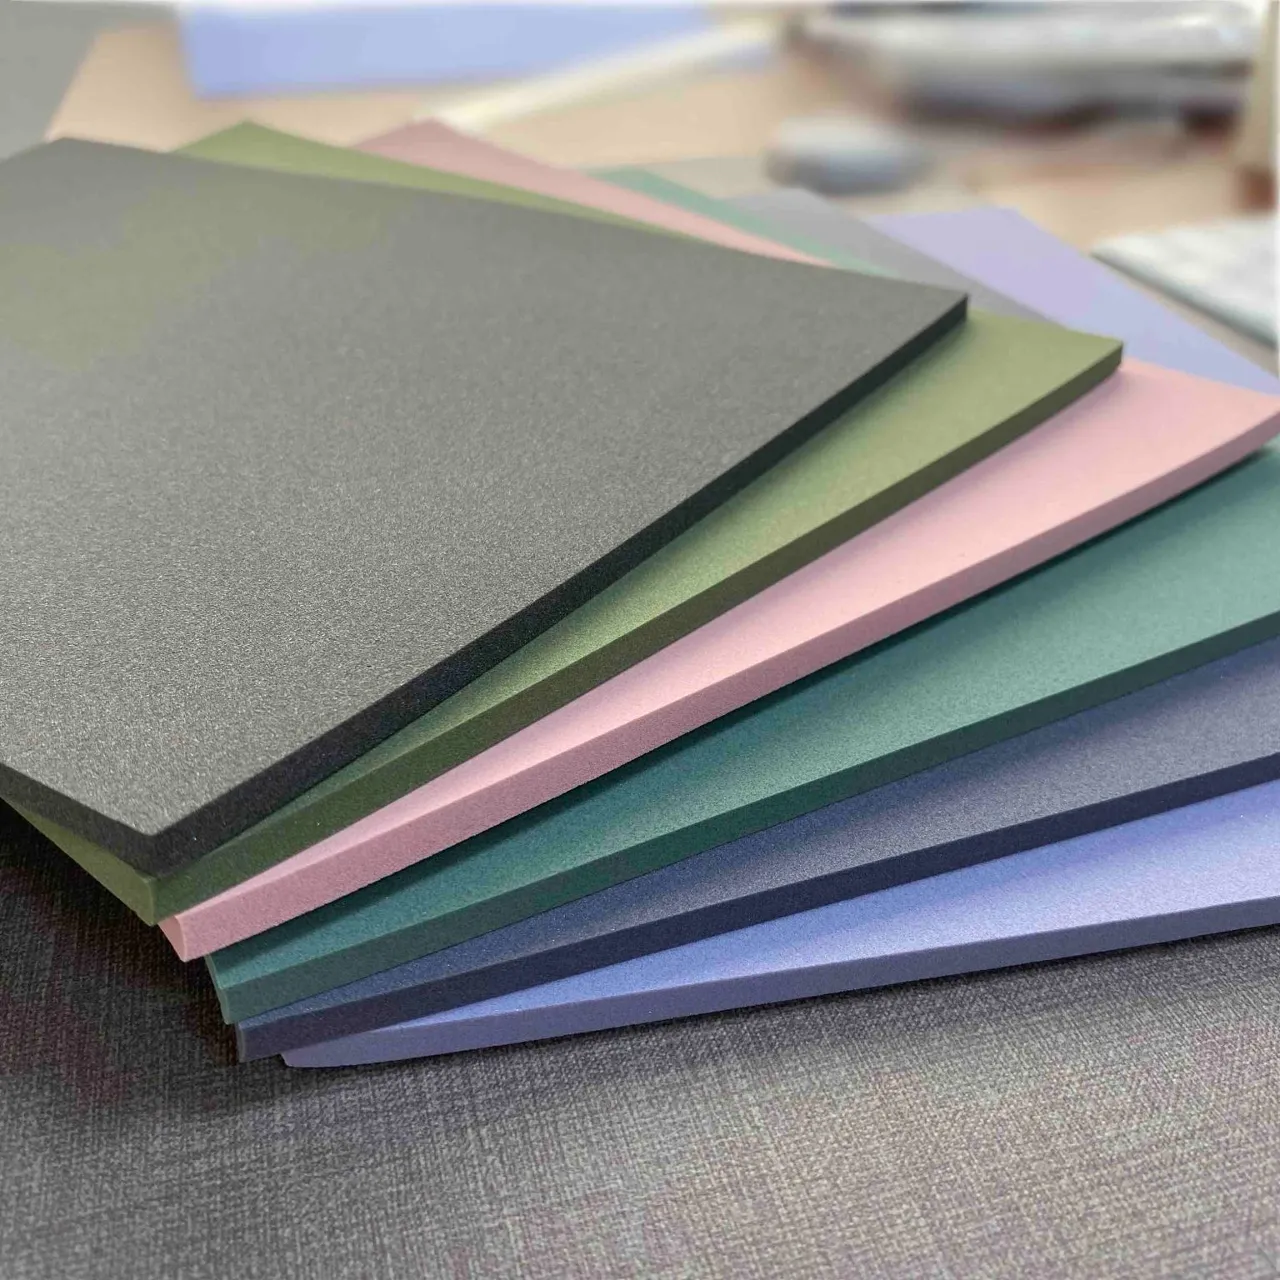
はい。高密度EVAフォーム(85 kg/m³以上)は、細かく緻密な気泡構造を持ちます。刃による圧縮に抵抗するため、柔らかい低密度フォームに比べて、非常に鋭いディテール、くっきりした面取り、最小限の裂けを実現できます。
Damao Tech:精密プロジェクトのパートナー
どんなプロジェクトの成功も、良質な材料と専門知識が土台になります。Damao Techでは、さまざまな**EVAフォーム**のパネル、ロール、完成品を提供し、それらを最大限に活かすためのノウハウもお届けしています。均質で高密度な当社のフォームを選べば、求めているきれいでプロフェッショナルなカットに、すでに一歩近づいています。
市場で最良の材料で次のプロジェクトを始める準備はできましたか?Damao Techまで今すぐご連絡いただき、お見積りや特注加工のサンプルをご依頼ください。