EVAフォームの製造プロセス:ポリマー樹脂から完成シートまで
- Damao Tech
- EVAフォーム
- 16 Sep, 2025
高性能エチレン酢酸ビニル(EVA)フォームの製造は、温度・圧力・タイミングを精密に制御する必要がある、多段階の化学的・機械的プロセスです。化学配合と発泡倍率を調整することで、メーカーは特定の産業用途に合わせてフォームの密度・硬度・弾性を調整できます。このガイドでは、プロ仕様のEVAフォームを製造する際の技術的な各工程を詳しく解説します。
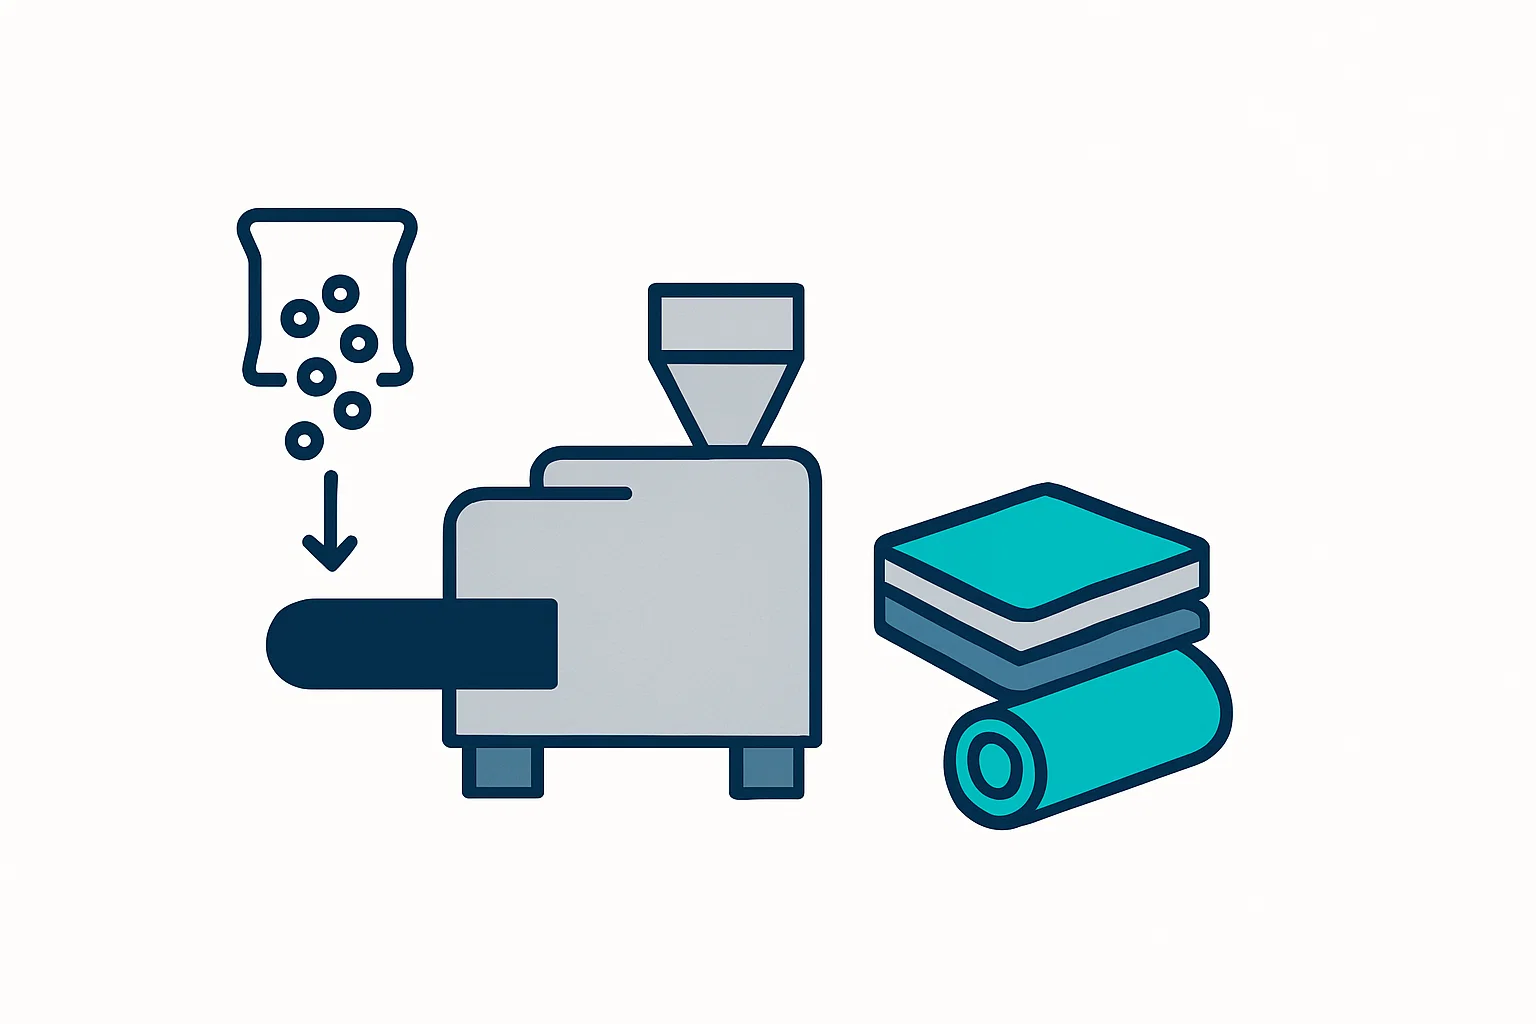
1. 樹脂のコンパウンドと配合
プロセスは、EVAポリマー樹脂ペレットのコンパウンドから始まります。フォームの最終的な特性は、ベース樹脂におけるエチレンと酢酸ビニル(VA)の比率で決まります。
- 添加剤の配合: 樹脂に発泡剤(通常はアゾジカルボンアミド(AC))、架橋剤(ジクミルペルオキシド(DCP)など)、機能性添加剤(UV安定剤、難燃剤、顔料)を混合します。
- 均一分散: 高速ミキサーで均質な混合物に仕上げます。生産バッチ全体で一貫した気泡構造を得るために不可欠な工程です。
2. 混練と熱による均質化
コンパウンドした混合物は、専用の混練機またはバンバリーミキサー(内部ミキサー)に供給されます。
- 溶融: 材料を機械的なせん断を受けながら溶融点まで加熱します。
- 分散: 混練により、発泡剤と架橋剤をポリマーマトリックス中に完全に分散させます。この段階でダマや偏りがあると、最終的なフォームブロック(バン)に構造上の欠陥(空洞や強度不足の箇所)が発生します。
3. 高圧成形と架橋
溶融した材料は、次に高圧油圧プレスに投入されます。
- 加圧: プレスが大きな熱と圧力をかけます(通常は150°C超、数百psi)。
- 架橋: この条件下で架橋剤が活性化し、ポリマー鎖の間に永続的な共有結合が形成されます。これにより、EVAは熱可塑性から「形状記憶」を持つ熱硬化性に近い材料へと変わります。
4. 発泡段階(「ポップ」)
EVA製造で最も重要な瞬間は、プレスを急速に開く瞬間です。
- 急速発泡: 圧力が解放されると、発泡剤が発生させたガスが瞬時に膨張します。材料は金型から「ポップ」と飛び出し、元の体積の数倍に膨らみます。
- 気泡の形成: この膨張の速さが、フォームの密度と気泡サイズを決めます。膨張が速いほど低密度になり、制御された緩やかな膨張では、船舶や産業用途に使われる高密度フォームが得られます。
5. 硬化と構造の安定化
発泡直後のフォームブロック(「バン」と呼ばれます)は、非常に高温で構造的に不安定な状態です。
- 硬化サイクル: バンは温度管理された安定化エリアに移されます。内部の気泡圧を外気圧と均等にするため、徐々に冷却する必要があります。
- 寸法安定性: 冷却が速すぎると、反りや収縮が大きく生じることがあります。適切な硬化により、最終的なシートは寸法とShore硬度を長期にわたって維持します。
6. 仕上げ:スライスと特注加工
安定化が完了すると、原料のフォームバンは使いやすい形状へ加工できる状態になります。
- スライス(分割): 高精度の水平スライス機がバンを、1.0mm〜100mmの範囲で正確な厚みのシートに切り分けます。
- 二次加工: シートはその後、粘着剤(PSA)でのラミネート、CNC切削による特注インサート、お客様の要件に応じたガスケットへの型抜き加工が可能です。
まとめ
EVAフォームの製造は、化学反応の速度論と機械的な精密さのバランスを取るエンジニアリング分野です。Damao Techでは、樹脂の純度から硬化時間まで、あらゆる変数を管理し、性能と信頼性において世界最高水準を満たすEVAフォームを提供しています。特注EVAフォームの加工サービスでは、これらの原材料がどのように最終製品へと仕上げられるかをご覧いただけます。