EVAシューソールの製造方法:製造プロセスの解説
- Damao Tech
- EVAフォーム
- 16 Jun, 2026
EVAシューソールの製造方法を知ることは、材料の調達、サプライヤー品質の評価、生産パラメータの特定において、バイヤー、製品設計者、フットウェアエンジニアに直接的な優位性をもたらします。本ガイドでは、原料ポリマーのコンパウンドから成形、発泡、最終仕上げまで、EVAソールの製造プロセスのすべての段階を解説します。
EVAシューソールとは
EVAシューソールは、エチレン酢酸ビニル(EVA)フォームで作られた構造部品またはクッション部品で、スポーツシューズ、サンダル、カジュアルシューズの中底、アウトソール、あるいは一体型ソールとして使用されます。EVAが靴のソールに選ばれるのは、軽量(密度は0.15 g/cm³まで低くできる)であり、優れた衝撃吸収性を持ち、配合によって硬度と反発を精密に調整できるためです。
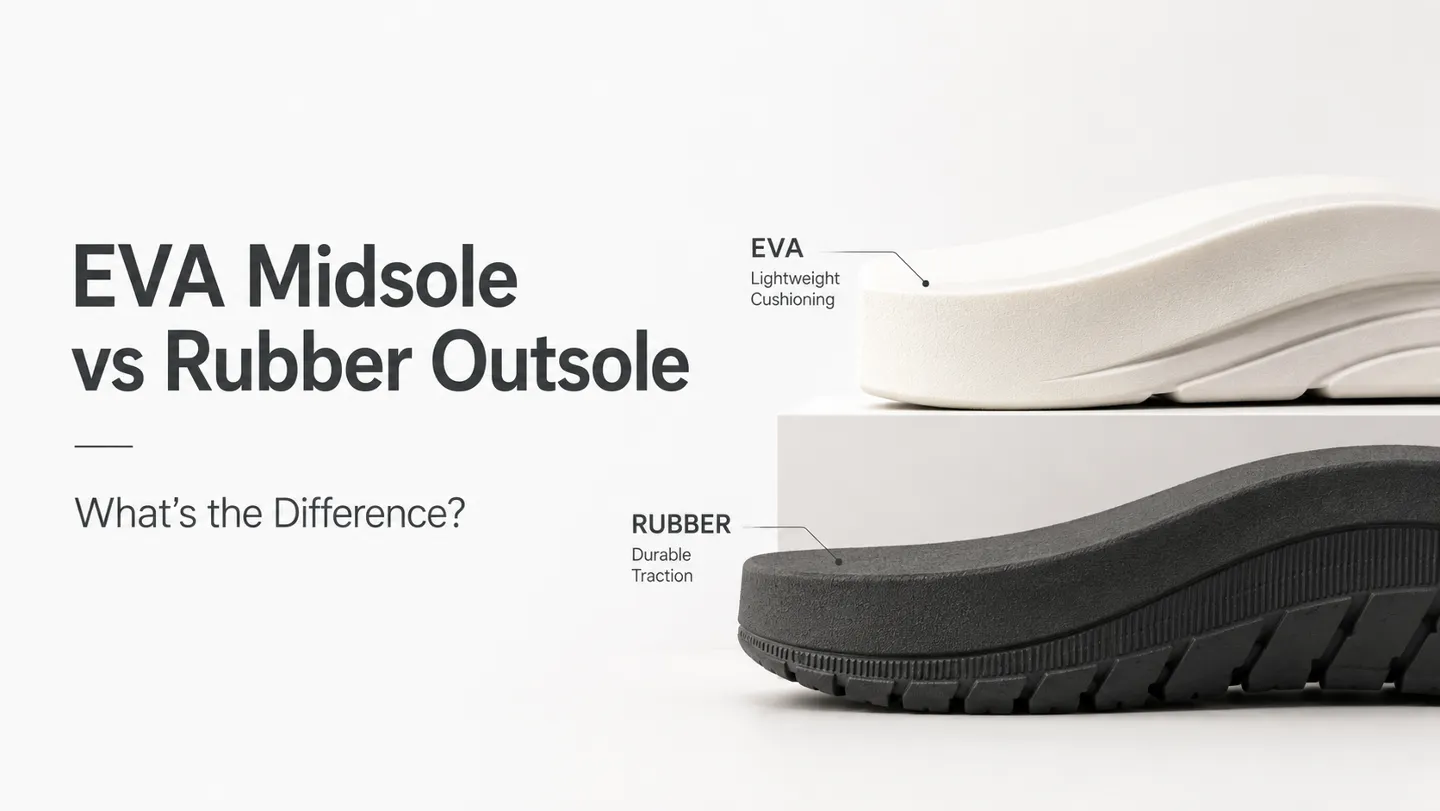
消費者向けランニングシューズの多くは、EVAミッドソールにラバーアウトソールを組み合わせています。低価格帯のカジュアルシューズやサンダルでは、クッションと接地の両方の機能を果たす一体型のEVAソールがよく使われます。
ステップ1:原材料のコンパウンド
製造プロセスは、ベースのEVAポリマーに性能添加剤をブレンドする**コンパウンド(混練)**から始まります。
標準的なEVAシューソールのコンパウンドには、以下が含まれます。
| 成分 | 役割 |
|---|---|
| EVA樹脂(VA含有率14〜33%) | ベースポリマー — VAが高いほど、より柔らかく弾力性のあるフォームになる |
| ジクミルペルオキシド(DCP)またはアゾジカルボンアミド(AC発泡剤) | 気泡構造を作る架橋剤と発泡剤 |
| 酸化亜鉛 | 発泡温度と架橋密度を制御する活性剤 |
| ステアリン酸 | 潤滑剤と加工助剤 |
| 着色剤/マスターバッチ | 完成したソールの目標色を実現 |
| フィラー(炭酸カルシウム、シリカ) | コスト削減と硬度調整 |
| 添加剤(酸化防止剤、UV安定剤) | 製品寿命の延長 |
コンパウンダーは、**密閉式混練機(バンバリーミキサー)**またはオープンの2本ロールミルを用いて、これらの成分を精密な重量比で混合します。混練温度は通常、発泡剤の早期活性化を防ぐため110°C以下に保たれます。出力は、成形に回せる均一な未硬化のEVAシートまたはペレットコンパウンドです。
ステップ2:成形 — 射出成形対圧縮成形
コンパウンド後、EVA材料は2つの主要な成形方法のいずれかでソールに成形されます。
射出成形(ファイロン/E-TPUプロセス)
射出成形は、大量生産のスポーツミッドソールで主流のプロセスです。コンパウンドしたEVAペレットをスクリュー式射出機に供給し、加熱(150〜175°C)で溶かして、密閉された温度管理のスチール金型に高圧で射出します。
射出中に発泡剤が活性化し、金型内で材料の発泡が始まります。金型が開くと、プレフォームが飛び出し、金型キャビティ容積の約**150〜200%**まで急速に膨張します — この段階は「自由発泡」と呼ばれます。出来上がった部品は、再圧縮金型に置かれ、熱と圧力で最終寸法まで圧縮されます。
この2段階の射出・発泡・再圧縮サイクルが、パフォーマンスフットウェアで最も一般的なEVAソール形式であるファイロンミッドソールを生み出します。ファイロンソールは極めて軽量で、気泡構造が高度に均一であり、複雑な形状にも対応できます。
圧縮成形(ダイレクトEVA)
圧縮成形では、シートまたはブロック状のEVAコンパウンドを使用し、カットまたは計量してプレフォームにしたものを、開放型の金型キャビティに直接置きます。金型は油圧圧力(通常100〜180 kg/cm²)と熱(160〜175°C)で閉じられ、厚みに応じて8〜20分間保持されます。
硬化サイクル中、架橋剤と発泡剤が同時に反応します — 材料は金型を満たすように膨張しながら架橋(硬化)します。金型が開くと、部品は追加加工なしで最終寸法まで膨張しています。
圧縮成形が選ばれるケース:
- より厚い一体型EVAソール(サンダルソール、プラットフォームシューズ)。
- 金型費用を低く抑える必要がある小ロット生産。
- 異なる2種のコンパウンドを同じ金型内で積層する2密度ソール。
ステップ3:成形後の膨張と寸法調整
どちらのプロセスでも、意図した最終サイズより大きい部品ができます — EVAフォームは発泡後の冷却時に約3〜10%収縮するためです。製造業者は、この収縮を補うため金型を大きめに設計して対応します。
ファイロンソールの場合、再プレス(リプリント)金型が膨張したプレフォームを正確な最終寸法に戻します。膨張したフォームを冷たい金型に入れ、管理された圧力で加圧し、蒸気またはオーブンチャンバーで熱固定します。このステップは、表面テクスチャの均一性と寸法の一貫性の向上にも役立ちます。
圧縮成形のEVAソールの場合、金型の幾何形状そのものが最終的な膨張寸法を決めます — 製造業者は、特定のコンパウンドについて既知の収縮率に基づいて金型寸法を設計します。
ステップ4:バリ取りとバフ仕上げ
脱型後のEVAシューソールには、次のようなものが残ります。
- バリ(パーティングラインの周りにできる薄い余材のひれ)
- 発泡中にガスが逃げたことによる粗いまたは多孔質の表面部分
作業者は刃物または型抜き機でバリを切り取り、その後、回転する砥石でソール表面をバフがけして、均一で滑らかな仕上げにします。バフがけは、アウトソールや接着面では極めて重要です — 後続の接着工程のための十分な機械的な接着面を生み出します。
大量生産ラインでは、自動バフ加工機が一貫した品質でバリ取りと表面処理を担当し、手作業よりも人件費を抑えられます。
ステップ5:表面処理と塗装
完成したEVAシューソールの多くは、組立の前に追加の表面処理を受けます。
- 塗装:ロールコーティングまたは吹き付けの水性塗料でミッドソールに仕上げの外観を与え、デザインの意図に合わせます。塗料は薄く数回に分けて塗られ、UVトンネルまたは低温オーブンで硬化されます。
- 印刷:ロゴ、サイズ表示、技術的なパターンが、スクリーン印刷またはパッド印刷でソール表面に印刷されます。
- ホットスタンプ:エンボスロゴやメタリック箔のブランド表現は、加熱したスタンプで施せます。
表面コーティングは、EVAを擦り傷や紫外線による黄変から守る役割も果たします — 長期の屋外使用における低VAのEVAに知られた劣化経路です。
ステップ6:品質管理試験
ソールが工場を出る前に、定められた性能試験に合格しなければなりません。
| 試験 | 規格 | 一般的な合格範囲 |
|---|---|---|
| 硬度 | Shore C(ASTM D2240) | 仕様に対して± 3 Shore C |
| 密度 | ISO 845 | 目標密度に対して± 5% |
| 圧縮永久ひずみ | ASTM D395 | 23°C、22時間で< 30% |
| 引張強度 | ISO 1798 | > 1.5 MPa |
| 切断時伸び | ISO 1798 | > 150% |
| 耐屈曲性 | DIN 53543またはRoss Flex | 50,000回の繰り返し後に亀裂なし |
| 摩耗減量 | DIN 53516 | 減量< 150 mm³ |
硬度や密度の不具合は、通常、コンパウンド配合比の誤りや金型温度のずれに原因をたどれます。圧縮永久ひずみの不具合は、通常、架橋密度の不足 — DCPが少なすぎるか、硬化時間が短い — を示します。
EVAソールの性能を左右する主要なプロセス変数
EVAシューソールのすべての性能特性 — 硬度、重量、反発、耐久性 — は、コンパウンドと成形の段階で決まります。これらの調整ポイントを理解することは、バイヤーがより良い仕様書を書き、サプライヤーの能力を評価する助けになります。
| 変数 | 完成したソールへの影響 |
|---|---|
| VA含有率(%) | VAが高い → より柔らかく、粘着しやすく、弾力性のあるフォーム |
| DCP添加量(%) | DCPが多い → 架橋が増える → より硬く、圧縮永久ひずみが低い |
| 発泡剤の量 | 発泡剤が多い → 密度が下がり、より軽いソールになる |
| 金型温度 | 低すぎる → 硬化不足;高すぎる → 表面の焦げ |
| 硬化時間 | 短すぎる → 架橋不足で圧縮永久ひずみが悪化;長すぎる → 気泡壁の焼け |
| 金型キャビティ設計 | 膨張率と最終的な形状を決定する |
EVAシューソールの形式:どの製造プロセスが該当するか
| ソール形式 | 製造プロセス | 一般的な用途 |
|---|---|---|
| ファイロンミッドソール | 射出成形+再プレス | ランニングシューズ、トレーニングシューズ |
| 圧縮EVAミッドソール | 圧縮成形 | カジュアルシューズ、子ども靴 |
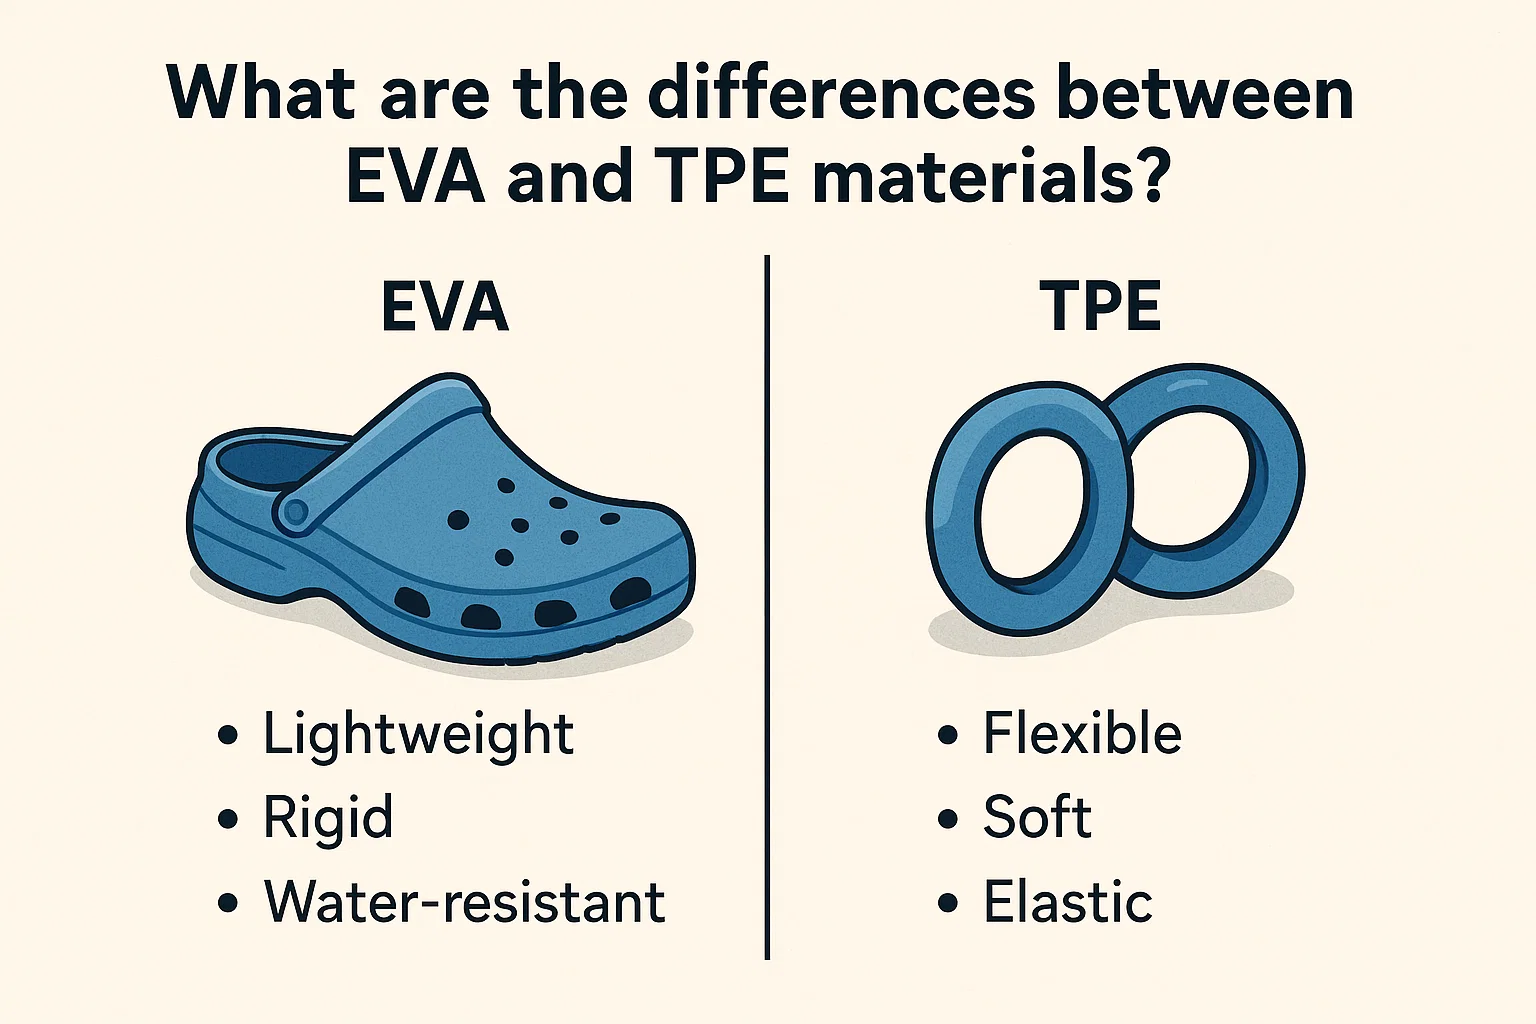
| 一体型EVAサンダルソール | 圧縮成形 | EVAサンダル、ビーチサンダル、クロッグ |
| 2密度EVAソール | 2材料の圧縮成形 | 安定性系ランニングシューズ |
| 発泡EVAシート | 連続発泡ライン | インソールやインサートにカットする原料 |
まとめとDamao Techでの調達
Damao Techは、ミッドソール用スライスシート、予備発泡ブロック、圧縮成形パーツなど、靴底用途のカスタムEVAフォーム材料を製造しています。インソールや型抜き用シートはEVAフォームシート製造ページをご覧ください。
詳しい材料選定マトリクスはEVA靴底材料・ミッドソール調達完全ガイドで解説しています。
試作のご相談やお見積りはお問い合わせフォームよりご連絡ください。