特注カットEVAフォーム:型抜き加工 vs CNCルーティング(インサート向け)
- Damao Tech
- EVAフォーム
- 03 May, 2026
標準的なEVAフォームシートを、保護包装インサート、産業用ガスケット、粘着裏打ちの組立パッドといった完成済みのB2B製品にするには、精密な切断が必要です。
EVAフォームは非常に圧縮されやすい材料であるため、適切な切断方法の選定は製造プロセスにおける最も重要な判断です。誤った方法を選ぶと、エッジの破れ、寸法不良、材料の無駄につながります。
Damao Techでは、原材料から特注カットEVAフォーム部品の完成品まで一貫して製造しています。本ガイドでは、主要な切断方法(型抜き vs CNCルーティング)、想定される製造公差、そして完璧なRFQのための重要な設計のヒントを解説します。
1. 主要な切断方法の比較
切断方法によって、適した生産数量や幾何学的な複雑さは異なります。
A. 型抜き加工(大量生産の平面部品に最適)
型抜き加工は、油圧プレスに取り付けた特注の鋼刃ダイス(いわば業務用のクッキー型)を使用して、フォームシートや連続ロールから形状を打ち抜きます。
- 強み: 非常に速く、量産において極めて経済的。平面の2Dガスケット、スペーサー、パズル型プレイマットに最適です。
- 制限: 1回の工程で多段深度のポケット(3D空洞)を作ることはできません。刃が押し込まれる際にフォームがわずかに圧縮されるため、非常に厚いフォームでは軽度の「砂時計現象」(エッジの凹み)が生じることがあります。
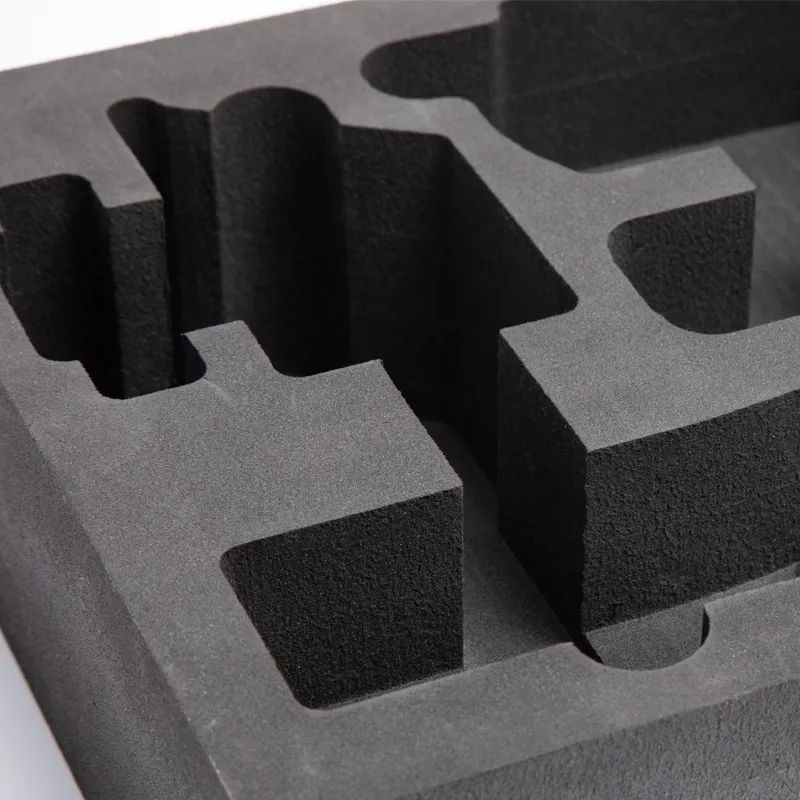
B. CNCルーティング(多段深度の工具インサートに最適)
CNC(コンピュータ数値制御)ルーターは、コンピュータプログラムで案内される高速回転のカッタービットでフォームを彫刻します。
- 強み: 3Dポケット、多段の空洞、精密な面取り(R)コーナーを切削できます。特注のペリカンケースインサート、カメラ機器の保護、工具トレイに最適です。
- 制限: 型抜き加工よりも単価が高く、時間がかかります。回転するビットがフォームの壁を引き裂かないよう、高密度フォーム(例:100 kg/m³以上)が必要です。
C. ウォータージェット切断
超高圧の水流でフォームを切断します。
- 強み: 熱によるエッジの損傷や砂時計現象を起こさずに、非常に厚いフォームの複雑な2D形状を切断できます。
- 制限: フォームが100%独立気泡でない場合は乾燥時間が必要です。ただし、標準的なEVAは完全な防水性を備えています。
D. レーザー切断
集光したレーザービームで材料を焼き切ります。
- 強み: 繊細なロゴや極めて細かいディテールに理想的です。
- 制限: 熱により、わずかに硬化・溶融・変色したエッジが残ることがあります。
2. 製造公差:想定される値
固体アルミニウムの機械加工とは異なり、EVAフォームは柔軟な多孔質ポリマーであり、切断時に圧縮され、温度変化に伴って膨張・収縮します。
フォームに絶対的なゼロ公差を約束するサプライヤーは、この材料を理解していません。B2B向けの特注カットEVAフォームにおける現実的かつ達成可能な公差は以下の通りです。
- 型抜き加工: フォームの厚みに応じて ±1.0mm〜±1.5mm。
- CNCルーティング: ±0.5mm〜±1.0mm。
- ウォータージェット切断: ±0.5mm。
設計のヒント: CAD図面には常に品質に重要な(CTQ)寸法を明示してください。例えば、カットポケットが繊細な医療機器を完璧に保持しなければならない場合、そのポケットを高公差ゾーンとしてマークし、CNCオペレーターがその領域のみ送り速度を落とせるようにします。
3. フォームインサートの設計:4つの黄金律
優れた部品設計は、製造時の歩留まりロスと単位コストを大幅に削減します。特注EVAフォームインサートを設計する際は、以下のルールに従ってください。
- カミソリのように薄い壁を避ける: 2つのポケット間の壁を5mm未満に設計しないでください。超高密度フォームを使用しない限り、ミリングビットが薄い壁を引き裂きます。
- フィンガープル(指かけ)を設ける: 重いレンチやタブレットなどの品物がCNCカットのポケットにぴったり収まる場合は、半円形の親指掛け穴を追加し、エンドユーザーが実際に品物を取り出せるようにします。
- 面取り(R)コーナーを使用する: 90度の鋭角な内角は切断が難しく、破れやすくなります。カッタービットの径に合わせた最小Rを設けたコーナーを設計してください。
- 接着剤は早めに指定する: 部品をケースの壁に貼り付けるために感圧性接着剤(PSA)裏打ちが必要な場合は、切断前にメーカーに伝えてください。接着ライナーの有無により、フォームの加工方法が変わります。
4. 特注カットフォームのRFQの提出方法
特注EVAフォーム部品の正確で迅速な見積りを受け取るには、RFQ(見積依頼)に以下を含めてください。
- ベクターまたはCADファイル: .DXF、.DWG、.STEPファイルが望ましいです。(PDFは参考資料として有効ですが、CNC機械に入力することはできません)。
- 材料仕様: 目標とする密度(kg/m³)とショア硬度。
- 数量: 試作数量と想定される年間量産数量を明記してください。
- 積層/ラミネート: 2色積層フォームの必要性があれば明記してください(例:赤いベース層の上に黒いトップ層を重ね、不足している工具を素早く識別)。
特注加工プロジェクトを始める
Damao Techは、大トン数の型抜きプレス、多軸CNCルーター、自動ラミネートラインを備えた先進の加工施設を運営しています。
当社の特注EVAフォーム加工機能をご覧ください。またはエンジニアリングチームにご連絡ください。CAD図面をお送りいただければ、製造可能性のレビューをご依頼いただけます。